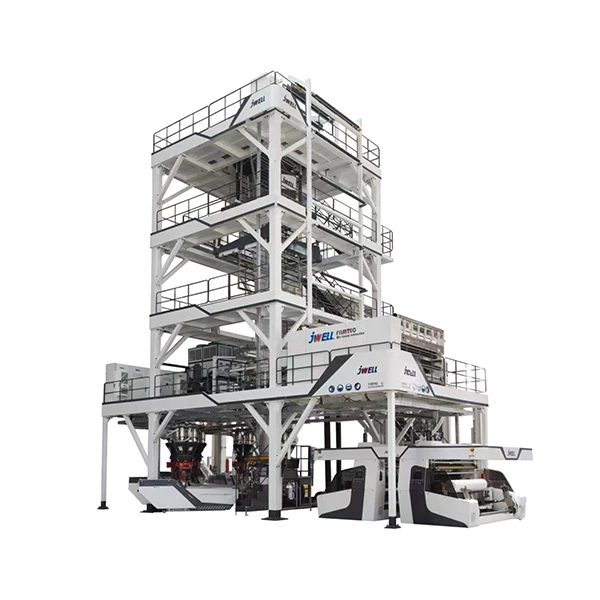
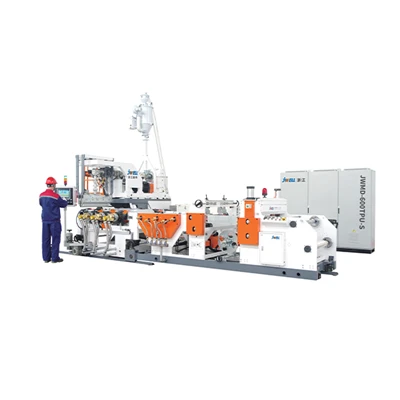
Екструдер – це механічний пристрій, який пропускає розплавлений термопластичний матеріал через форму-спеціальної форми для виготовлення безперервних профілів, таких як труби, тягові стрічки або нитки. Укомплектований пластиковий екструдер складається з бункера для подачі сировини, циліндричного циліндричного барабана з підігрівом, внутрішнього обертового шнека, головки матриці та системи охолодження, що йде далі. Формування розплаву полімеру під час виходу з форми є простою частиною. Змусити матеріал зберігати свою точну геометрію під час проходження фази охолодження є справжньою проблемою для операторів у цеху.

Як працює пластиковий екструдер?
Процес екструзії пластику базується на механічному терті, а не лише на зовнішніх нагрівальних смужках, щоб розплавити вихідний полімер. Щоб зрозуміти, як працюють пластикові екструдери, ми використовуємо TSC Frame: температура, зсув і формування. Ця послідовність точно визначає, як частинки сировини перетворюються на твердий кінцевий продукт.
Етап 1: Температура (зона подачі)
Процес починається, коли сила тяжіння тягне необроблені частинки пластику з бункера в горловину подачі. Зона подачі обертового гвинта вловлює ці частинки та переміщує їх вперед у стовбур. Оператор встановлює відносно низьку температуру зовнішньої нагрівальної стрічки в цій початковій зоні. Це запобігає передчасному плавленню та прилипанню пластику до горловини подачі, що може призвести до закупорки, відомої як перемичка.
Етап 2: Зрізання (перехідна зона та зона вимірювання)
Механічне різання генерує до 80% тепла, необхідного для плавлення пластику. Оскільки шнек штовхає частинки в перехідну зону, діаметр кореня шнека збільшується. Така конструкція притискає пластик до стінки бочки. Інтенсивне тертя між частинками та металевою бочкою розірвало полімерні ланцюги, утворивши величезне внутрішнє тепло. Коли матеріал досягає зони дозування на кінці шнека, він стає однорідним, розплавленим під тиском, готовим увійти у форму.
Етап 3: Формування (штамп)
Матриця змушує розплав полімеру під тиском утворити остаточну форму поперечного-перерізу. Розплав розщеплюється навколо внутрішньої оправки та рекомбінується перед тим, як залишити кромку форми. Швидкість, з якою матеріал залишає прес-форму, повинна точно відповідати швидкості тягової машини, що йде за потоком. Будь-яка невідповідність цього співвідношення тяги призведе до неприродного розтягування матеріалу та порушення структурної цілісності профілю.
Чому мій вийнятий пластиковий профіль деформується під час охолодження?
Нерівномірна швидкість усадки в пластичному-перерізі визначає серйозність деформації. Коли ви запитуєте "Чому пластиковий профіль, який я екструдував, деформується під час охолодження?" Коли, відповідь майже завжди можна знайти в тепловому градієнті. Товстостінна-частина профілю зберігає тепло набагато довше, ніж тонкостінна-частина.
Основна причина 1: Асиметричне скорочення
Після того, як прилеглі тонкі стінки вже затверділи, товсті стінки продовжують охолоджуватися і стискатися. У більш товстих масах це сповільнене скорочення фізично тягне та згинає і без того тверду, тонко{1}}частину, змушуючи її відхилятися від свого вирівнювання. Оператори вирішують цю проблему, модифікуючи прес-форму, щоб включити локальні охолоджувальні канали всередині форми, або вирівнюючи спрямований потік повітря спеціально з більш товстими частинами профілю в момент, коли профіль залишає форму. Одночасне примусове досягнення температури склування товстих і тонких стінок може усунути сили вигину.
Основна причина 2: «Пам'ять під впливом стресу»
Якщо шнек екструдера прикладає надмірну силу зсуву, полімерні ланцюги розвинуть пам’ять напруги. Багато операторів помилково розглядають деформацію як суто проблему охолодження, що виникає на нижній частині. Вони регулювали температуру водяної бані протягом кількох годин без успіху. Реальність така, що дефект починається всередині стовбура. Якщо швидкість шнека занадто висока, полімерні ланцюги будуть неприродно розтягнуті перед входом у форму. Коли пластик виходить із форми та потрапляє в охолоджуючу ванну, розтягнуті ланцюги намагаються відскочити назад у вихідний розслаблений стан. Цей молекулярний відскок проявляється як серйозне спотворення або деформація кінцевого продукту. Зменшення швидкості шнека та незначне підвищення температури стовбура може зменшити це внутрішнє напруження.
Правило регулювання «повітряного зазору».
Точна відстань між торцем прес-форми та першою ванною водяного охолодження --відома як повітряний зазор-- визначає безпосередній поверхневий натяг профілю. Наше нещодавнє стендове випробування асиметричних жорстких віконних рам з ПВХ показало чіткий зв’язок між довжиною повітряного зазору та коробленням.
Ми провели суцільний профіль зі стінкою товщиною 2 мм, з’єднаний з основою товщиною 5 мм. Залишення стандартного повітряного зазору 50 мм призводить до стійкої деформації тонкої стінки всередину на 4 градуси. Швидкий удар холодної води миттєво заблокував тонкі стінки, тоді як 5-міліметрова основа зазнала розширення матриці на відкритому повітрі. Завдяки точному зменшенню повітряного зазору до 15 мм ми мінімізуємо час, необхідний товстій основі для розширення перед тим, як зіткнутися з формуючою втулкою в резервуарі для води. Це просте фізичне регулювання зменшило нерівномірну усадку на 22% і повністю відновило прямолінійність профілю без будь-яких складних модифікацій форми.
Поширені запитання про пластикові екструдери
З: Що таке екструдер?
A: Це виробничий пристрій, який плавить і пропускає необроблений пластик або метал через формувальну матрицю для створення безперервних профілів, таких як труби, плівки або трубки.
З: Чому мій вийнятий пластиковий профіль деформується під час охолодження?
A: Деформація зазвичай спричинена нерівномірною швидкістю охолодження, невідповідною температурою водяної бані або незбалансованими внутрішніми напругами в екструдованому полімері.
Питання: Як працює екструдер?
A: Необроблена смола подається з бункера в нагріту бочку. Обертовий шнек розплавляє, змішує та штовхає матеріал вперед, проштовхуючи його через формувальну форму.
Q: Як працювати з екструдером?
A: Попередньо нагрійте барабан до встановленої температури. Далі необроблена смола завантажується в бункер, шнековий привід запускається на низькій швидкості та контролюється вихід форми.
З: Як покращити прозорість плівок?
A: Швидко збільште швидкість охолодження, щоб зменшити розмір кристала. Так само оптимізуйте температуру плавлення, утримуйте форми в чистоті та використовуйте високо-якісні освітлювачі.