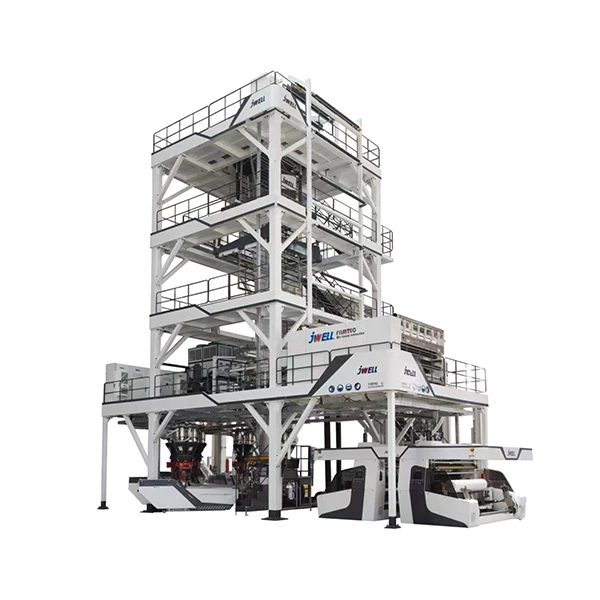
Екструзійно-видувне формування поліетиленових плівок
Поліетиленова (PE) плівка є найбільш виробленим і широко використовуваним видом поліетиленової плівки. Він не-токсичний, не має запаху, має високу міцність і в’язкість, а також чудову вологостійкість, водонепроникність, здатність відкриватися, стійкість до низьких-температур і певний ступінь прозорості. Він має надзвичайні -зварювальні властивості з відносно низькою температурою-зварювання (близько 100 градусів), що дозволяє термозварювати-за допомогою електричного нагрівання та зручного виготовлення пакетів-. Поліетиленову плівку виготовляють безпосередньо за допомогою екструзійного видувного формування з використанням гранул поліетиленової смоли, як правило, без добавок; кольорові маткові суміші можна змішувати для фарбування. Гранули поліетиленової смоли, які використовуються для-формованих плівок роздуванням, включають поліетилен низької-щільності (LDPE), лінійний поліетилен-низької{13}}щільності (LLDPE) і поліетилен-високої-щільності (HDPE).
Основні види поліетиленових плівок
1. Сільськогосподарські тепличні плівки
Сільськогосподарські тепличні плівки – це широкі-широкі плівки,-формовані з ПЕНЩА або суміші смол ПЕНЩ і ЛПЕНЩ за допомогою методу горизонтальної екструзії вгору-. Діаметр складеної плівки має широкий діапазон (менше або дорівнює 1000 мм або більше або дорівнює 5000 мм), з товщиною 0,03–0,14 мм, міцністю на розрив більше або дорівнює 12 МПа та відносним подовженням при розриві більше або дорівнює 300%.
Сільськогосподарські тепличні плівки не пропускають дощ,-світло{1}}і тепло-ізоляцію, що дозволяє-вирощувати різноманітні овочі, фрукти та інші культури в теплицях протягом усього року. Виходячи з потреб сільського господарства, в даний час існує кілька типів функціональних плівок для сільськогосподарських теплиць, а саме:
(1) Армовані парникові плівки: Ці плівки виготовляються шляхом додавання понад 25% (масової частки) смоли LLDPE до LDPE, що збільшує міцність на розрив до 20 МПа та подовження при розриві до 400% або більше. Якщо смола LLDPE повністю використовується для роздування плівки, міцність буде ще вищою, з додатковими перевагами, такими як стійкість до проколів і гладка поверхня плівки, а товщину плівки можна зменшити на 20%–30%.
(2) Довговічні тепличні плівки-: Термін служби звичайних тепличних плівок становить 0,5-1 рік, а довгострокових тепличних плівок може бути подвоїний і більше, досягаючи 2-3 років. Їх виробляють шляхом додавання в смолу ПЕНЩ 0,3-0,5 мас.ч. світлостабілізаторів і 0,1-0,3 мас.ч. антиоксидантів. Спочатку біле масло використовується для змочування поверхні ПЕНЩ, потім змішується з ним і, нарешті, екструдується та роздуванням-формується в плівку.
(3) Проти{0}}парникові плівки: Ці плівки не мають водяного туману або крапель води на своїй поверхні, що може покращити пропускання світла та сприяти кращому росту культур. До поліетиленової смоли додається відповідна кількість поверхнево-активних речовин або анти{1}}маткових сумішей, щоб підвищити спорідненість плівки з водою, дозволяючи численним дрібним краплинам води на поверхні плівки зливатися у великі, які стікають по стінці плівки на землю. Це усуває водяний туман на внутрішній поверхні плівки, покращує прозорість плівки та запобігає прямому потраплянню крапель води на культури.
2. Сільськогосподарські мульчуючі плівки
Сільськогосподарська мульчувальна плівка для сільськогосподарського використання скорочено називається "-покривна плівка". Це ультратонкі плівки,-формовані роздуванням із ПЕНЩ, товщиною 0,008–0,014 мм і шириною 600–1000 мм. Звичайні безбарвні та прозорі плівки для мульчі в основному використовуються як плівки для-вирощування розсади та плівки для-покриття культур, які можуть сприяти ранньому дозріванню та збільшенню врожайності культур, а також запобігати хворобам і шкідникам. Зазвичай вони виготовляються за-методом видування вгору.
Функціональні мульчувальні плівки фарбують шляхом додавання 3–5 % (масова частка) барвників до поліетиленової смоли, утворюючи плівки різних кольорів, таких як червоний, жовтий, синій, сірий і чорний. Ці кольорові плівки дозволяють різним овочам і фруктам отримати необхідний спектр світла, досягаючи цілей раннього дозрівання врожаю, підвищення врожайності, боротьби зі шкідниками та пригнічення росту бур’янів.
3. Пакувальні плівки
Поліетиленові пакувальні плівки поділяються на легкі пакувальні плівки та важкі пакувальні плівки.
(1) Легкі пакувальні плівки: Виготовлені зі смоли LDPE, вони в основному використовуються для пакування різних продуктів, таких як продукти харчування, випічка, цукерки, овочі, фрукти, фармацевтичні препарати, текстиль, предмети першої необхідності та одяг. Щоб полегшити виробництво на автоматичних пакувальних лініях, необхідно додати невелику кількість ковзних агентів або антистатиків. Здебільшого вони виготовляються методом видування-вгору або горизонтального-видування. Діаметр згорнутої плівки має широкий діапазон (менше або дорівнює 70 мм або більше або дорівнює 1000 мм), з товщиною 0,02–0,20 мм і міцністю на розрив більше або дорівнює 10 МПа.
Жилетні сумки, сумки для одягу та інші вироби, виготовлені з поліетилену HDPE, є сумками для покупок для різних товарів і мають значний обсяг використання. Здебільшого вони виготовляються методом видування-вгору, діаметр у складеному стані становить 70–1000 мм, товщина 0,007–0,10 мм і міцність на розрив, що перевищує або дорівнює 25 МПа.
(2) Надміцні-пакувальні плівки: ці плівки виготовляються з поліетилену низької щільності (LDPE) із відносно високою молекулярною масою за допомогою-видувного методу товщиною 0,2–0,35 мм. Кожен мішок може вмістити предмети вагою 20-30 кг. Вони в основному використовуються для пакування різних продуктів, таких як сільськогосподарська продукція, хімічна сировина, хімічні добрива, пестициди, продукти харчування, цукор, сіль, фармацевтичні препарати та текстиль.
Вибір сировини
Швидкість течії розплаву (MFR) LDPE смоли, яка використовується для-формованих плівок, має широкий діапазон 0,5–7 г/10 хв, і вибір головним чином ґрунтується на різних варіантах використання плівки (див. таблицю 6-8).
| Види плівок | Легка пакувальна плівка | Високо{0}}прозора плівка | Сільськогосподарська пластикова плівка для мульчі | Парникова плівка | Термозбіжна плівка | Надміцна-пакувальна плівка |
| Смола MFR / (г/10 хв) | 2~4 | 5~7 | 4~7 | 1.5~4.5 | 2~5 | 0.25~0.5 |
MFR смоли, яка використовується для плівок LLDPE, становить 1–2 г/10 хв, а для плівок HDPE — 0,2–1 г/10 хв. Смола HDPE має відносно високу температуру плавлення та високу в'язкість у діапазоні змін швидкості зсуву. Завдяки своїй лінійній молекулярній структурі він має сильну орієнтацію потоку.
Підбір обладнання
1. Екструдери
Звичайні плівки LDPE із діаметром у складеному стані понад 300 мм формуються методом горизонтальної екструзії вгору-з видуванням із діаметром шнека 45–150 мм. Якщо зігнутий діаметр більший за 1 м, можна використовувати два одно-шнекові екструдери для спільної-екструзії для отримання широкої-ширини плівок. Коефіцієнт довжини-діаметра гвинта становить 20–30, а ступінь стиснення – 3–3,5. Гвинтова конструкція — це гвинт поступового-типу.
Для виробництва плівок HDPE підходять невеликі екструдери-розміру зі співвідношенням довжини-діаметра шнека 16–25. Шнекова конструкція оснащена секцією зсуву та секцією змішування.
2. Die Heads
Плівки LDPE здебільшого використовують спіральні вирізні головки або павукоподібні вирізні головки з діаметром отвору матриці 100–1000 мм. Якщо потрібна хороша рівномірність товщини, можна вибрати головку, що обертається. Основними процесами є висхідний-метод видування та горизонтальний-метод видування.
Плівки HDPE використовують спіральні головки на оправці. Слід зазначити, що слід уникати надмірних швидкостей зсуву в структурі та розмірах каналу потоку, спіральних ліній та отвору матриці; інакше можливе руйнування розплаву. Завдяки наведеним вище характеристикам формування HDPE розмір отвору для плівок HDPE відносно малий, зазвичай 30–200 мм.
3. Охолодження
В основному використовується метод повітряного кільця охолодження. Тиск нагнітача становить 4000–8000 Па, швидкість потоку 15–75 м³/хв.
Виробничий процес
1. Температура екструзії
Температура екструзії в основному визначається швидкістю течії розплаву поліетилену. Чим вище швидкість течії розплаву, тим нижча температура екструзії. Температура екструдера поступово підвищується від порту подачі до фільтрувальної пластини, і температура головки матриці в основному дорівнює температурі головки шнека або трохи нижче на 10–20 градусів. Це забезпечує стабільні заготовки товстої плівки та хорошу прозорість плівки. Температура екструзії поліетиленових плівок наведена в таблиці 6-9.
| Види плівок | Температура шнека та стовбура/градус | Температура / град | ||||
| Зона 1 | Зона 2 | Зона 3 | Роз'єм | цвіль | ||
| Плівка LDPE |
Легка пакувальна плівка Парникова плівка Надміцна-пакувальна плівка |
120~140 130~140 140~160 |
150~160 150~170 160~180 |
170~180 180~190 180~200 |
170~180 180~190 190~200 |
160~170 170~180 180~190 |
| Плівка LLDPE | 160~180 | 180~200 | 200~220 | 200~220 | 220~230 | |
| Плівка HDPE | 200~220 | 220~240 | 240~260 | 250~260 | 240~250 | |
2. Розрив отвору матриці
Розмір отвору матриці залежить від різних смол, і його діапазон наведено в таблиці 6-10.
| Тип плівки | LDPE | LLDPE | HDPE |
| Розрив матриці/мм | 0.5~1.0 | 1.5~2.5 | 1.2~1.5 |
Коли швидкість течії розплаву смоли збільшується, вибирається менший зазор отвору матриці; при збільшенні товщини плівки вибирається більший зазор. Наприклад, для важких пакувальних плівок з поліетилену високої міцності (LDPE) MFR відносно малий, а плівка товща, тому вибирається зазор між отворами матриці 1 мм; для легких пакувальних плівок LDPE MFR відносно великий, а плівка тонша, тому зазор між отворами становить 0,5–0,6 мм.
Смола LLDPE має високу в'язкість розплаву, і її в'язкість розплаву не чутлива до змін швидкості зсуву. Таким чином, температура екструзії LLDPE вища, ніж у LDPE, а зазор у фільєрі також набагато більший, ніж у LDPE. Якщо зазор не збільшувати, на поверхні плівки з'являться грубі візерунки «акуляча шкіра».
HDPE смола має відносно невелику швидкість течії розплаву, тому її отвір матриці трохи більший, ніж у LDPE.
3. Коефіцієнт роздування-
Після того, як плівкова заготовка виходить із матриці, стиснене повітря видуває товсту плівкову заготовку, збільшуючи її діаметр і зменшуючи товщину (поперечне розтягування). Коефіцієнт роздуття зазвичай становить 2–5. Коефіцієнт роздування-не може бути надто великим; в іншому випадку бульбашка буде тремтіти, форма бульбашки буде нестабільною, товщина плівки буде нерівномірною, і плівка легко розірветься. Зі збільшенням -коефіцієнта роздування міцність на поперечний розрив, міцність на розрив і ударна міцність плівки зростають, але прозорість і блиск зменшуються, а поздовжня міцність на розтягнення зменшується. Коефіцієнти-роздування поліетиленових плівок наведено в таблиці 6-11.
Таблиця 6-11 Коефіцієнти роздування поліетиленових плівок
| Тип плівки | LDPE | LLDPE | HDPE |
|---|---|---|---|
| Коефіцієнт-роздування | 1.5–3.5 | 1.5–2.0 | 3.2–6.0 |
4. Коефіцієнт розіграшу
Після того, як поліетиленова плівка виходить із головки екструзійної головки та направляється до тягових валків, плівка піддається поздовжньому розтягуванню. Лінійна швидкість тягових валків зазвичай у 3–5 разів перевищує лінійну швидкість екструзії, тому плівка розтягується в 3–5 разів у поздовжньому напрямку, а її поздовжня міцність на розрив значно покращується. Це вигідно для використання плівкових пакувальних мішків, оскільки вони в основному несуть поздовжню силу розтягування.